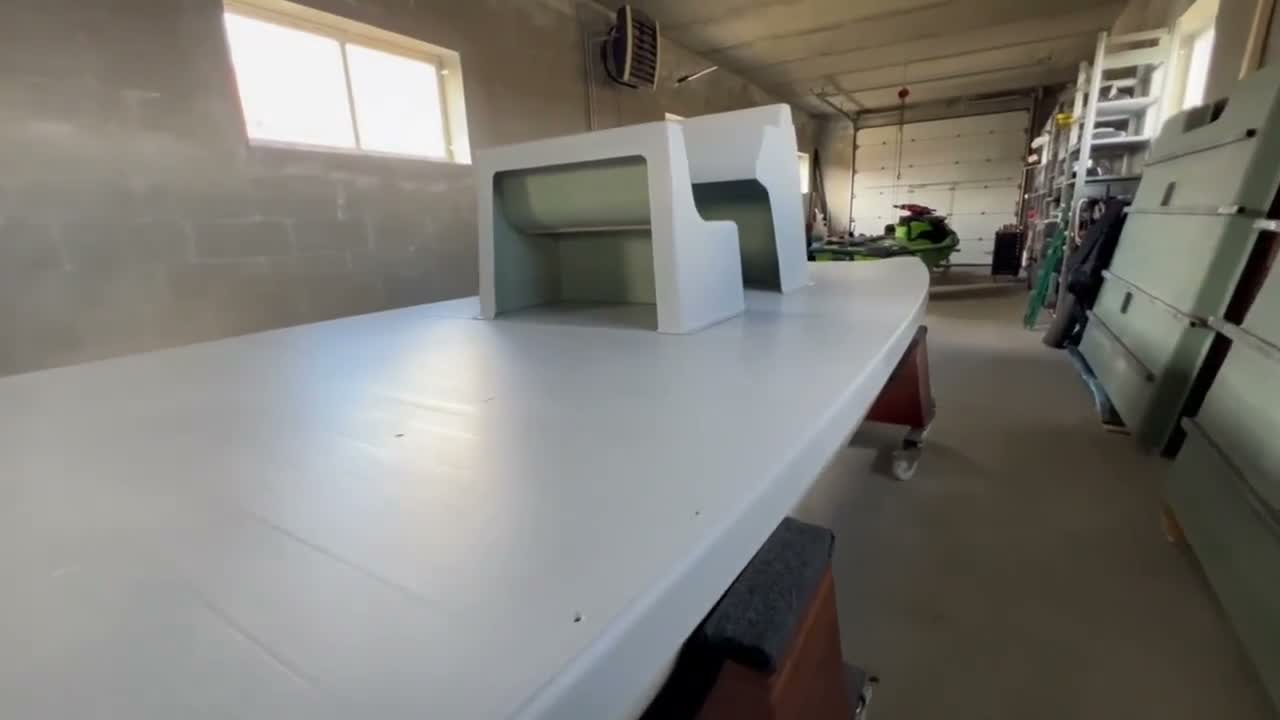
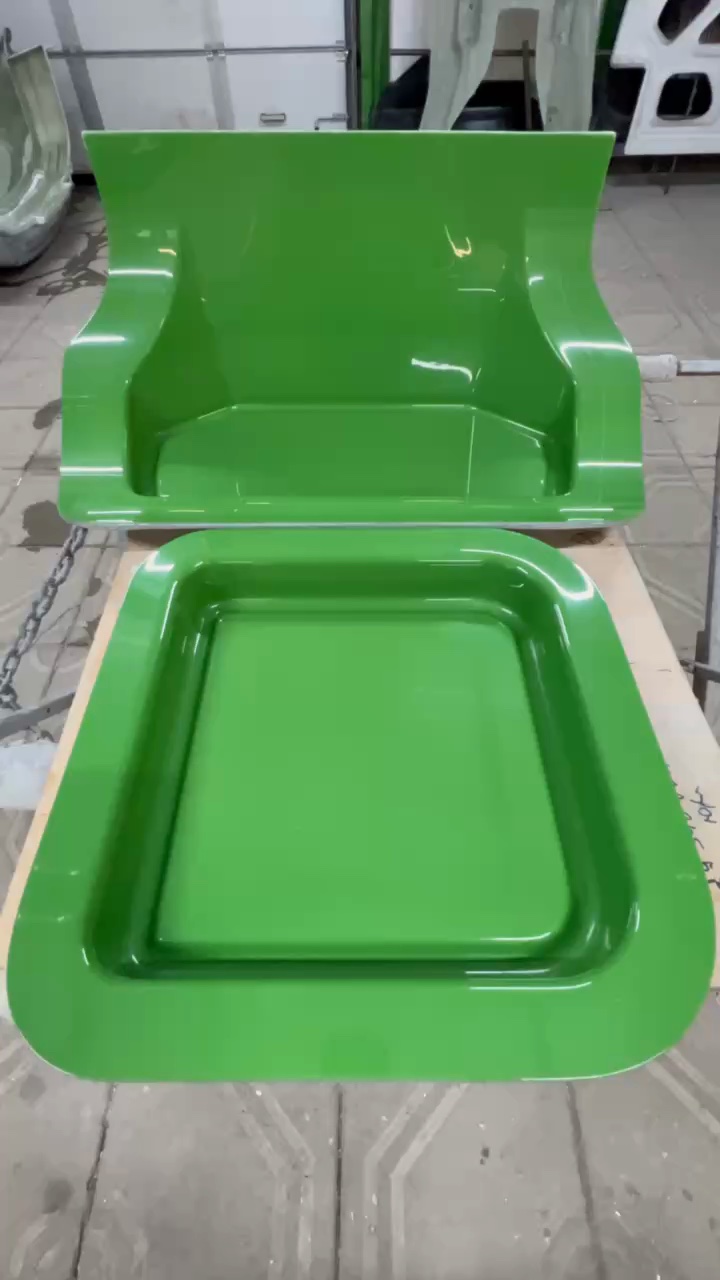
Чтобы серийно формовать изделия из стеклопластика, сначала нужна оснастка — матрица с рабочей поверхностью, повторяющей форму будущей детали.
Работа начинается с мастер-модели. Затем на ней формируется сама матрица: гелькоут, барьерный слой, основные слои стеклопластика и усиление. После выдержки матрицу снимают с мастер-модели и готовят к работе.
1. Подготовить мастер-модель
Мастер-модель — точная модель будущего изделия, с которой снимается матрица.
Перед формованием её поверхность должна быть доведена до нужного качества. Дефекты мастер-модели перейдут на рабочую поверхность матрицы, а затем будут повторяться на изделиях.
В наших проектах подготовка мастер-модели включает шпатлёвку и доводку поверхности до класса А. После этого наносится разделительный воск. Если нужная форма уже есть в виде готового изделия, матрицу можно снять с него — об этом статья «Как сделать матрицу для изделий из стеклопластика по готовому изделию». Если собственной мастер-модели нет, её можно заказать отдельно.
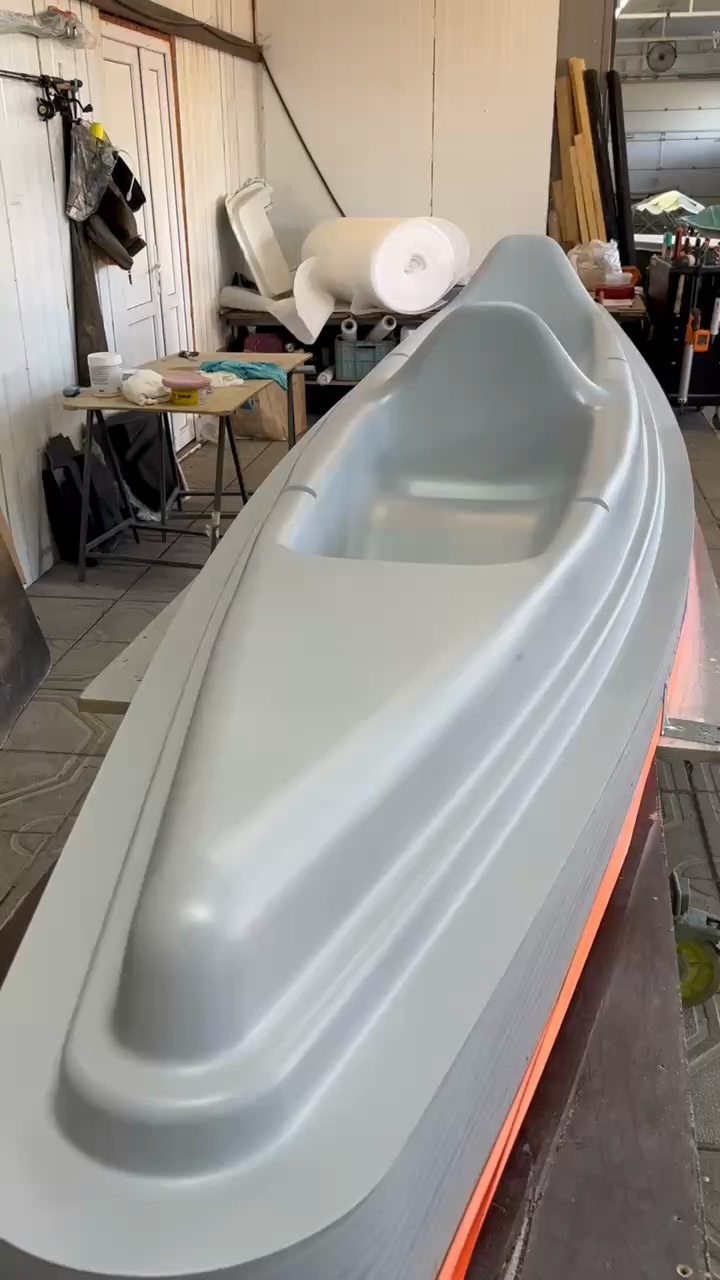
Мастер-модель верхней части туристической байдарки 4,8 м перед изготовлением матрицы
2. Нанести разделительную систему
Разделительный слой нужен, чтобы после изготовления матрицу можно было снять с мастер-модели.
Для подготовленной мастер-модели используется разделительный воск. После подготовки поверхности можно переходить к формованию.
3. Нанести матричный гелькоут
Первым рабочим слоем будущей матрицы наносится гелькоут.
Он формирует поверхность, которая впоследствии будет контактировать с изделием. После того как гелькоут готов к дальнейшей формовке, можно делать барьерный слой.
Слои матрицы, считая от мастер-модели.
4. Сделать барьерный слой
Если матрица делается с расчётом на хороший ресурс, для барьерного слоя можно использовать:
- эпоксивинилэфирную смолу;
- стекловуаль;
- при необходимости тонкий стекломат 150 г/м².
Ориентировочная общая толщина барьерного слоя — около 1 мм.
Барьерный слой находится между рабочей поверхностью и основным ламинатом матрицы. Он принимает часть механических и температурных нагрузок и уменьшает их воздействие на основные слои.
После него начинается набор толщины матрицы.
5. Набрать основные слои
На этом этапе технология разделяется на два варианта.
Медленная матрица
Для медленной технологии используется низкоусадочная смола Synolite 8388-P-1 и стекломат.
Толщина набирается постепенно — ориентировочно по 1 мм за этап.
В идеальном варианте после каждого этапа матрица выдерживается около суток. На практике интервал может быть меньше: например, один слой формуется утром, следующий — вечером.
По опыту Райхлина Леонида, при таком способе стеклопластик получается прочнее, а матрица — долговечнее.
Быстрая матрица
Когда сроки изготовления имеют значение, используется безусадочная матричная система, позволяющая набирать несколько миллиметров за один этап.
Допустимая толщина при работе мокрым по мокрому зависит от конкретной системы, поэтому одной цифры для всех материалов здесь нет. На смоле BUFA Resin VE 7100 Tooling при большом практическом опыте можно достичь 12 мм мокрым по мокрому: следующий слой стекломата укладывают, не дожидаясь отверждения предыдущего.
- ≈ 1 мм
- выдержка
- ≈ 1 мм
- выдержка
- ...
- несколько мм мокрым по мокрому в пределах требований матричной системы (на BUFA Resin VE 7100 Tooling — до 12 мм при большом опыте)
| Медленная технология | Быстрая технология | |
|---|---|---|
| Основная смола | Synolite 8388-P-1 | Безусадочная матричная смола |
| Набор толщины | ≈ 1 мм за этап | Несколько мм за этап в пределах используемой системы |
| Время изготовления | Больше | Меньше |
| Принцип | Постепенный набор толщины | Большая толщина мокрым по мокрому |
6. Усилить матрицу каркасом
После формирования основных слоёв и выдержки матрицу усиливают металлическим каркасом.
Каркас поддерживает оснастку на опорах и помогает ей сохранять форму во время работы. Его можно приформовать той же барьерной смолой и стекломатом, которые использовались при изготовлении матрицы.
После установки каркаса матрица снова выдерживается.
Для ускорения набора свойств Леонид использует дополнительный прогрев — например, 8–10 часов под тепловой пушкой. Если требуется максимальный набор свойств материала, режим выбирается по требованиям конкретной смолы.
7. Снять матрицу с мастер-модели
После выдержки готовую матрицу можно отделять от мастер-модели.
После снятия проверяется рабочая поверхность и выполняется необходимая доводка.
Из чего состоит готовая матрица
Структура получается такой:
Этот принцип используется и для крупной оснастки — например, матриц лодок, бассейнов или ванн. Толщину небольшой формы нельзя переносить на крупную матрицу: размеры и конструкция оснастки различаются.
Медленная или быстрая технология
Если сроки не критичны, Леонид использует постепенный набор толщины на Synolite 8388-P-1. По его опыту, при таком способе стеклопластик получается прочнее, а матрица — долговечнее.
Быстрая технология используется, когда важно сократить время изготовления. Для неё применяется безусадочная матричная смола, рассчитанная на набор большей толщины за один этап.
Подробно материалы для обеих технологий разобраны в статье «Материалы для изготовления матрицы под стеклопластик: из чего и как её делать».
Если задача — уменьшить стоимость оснастки, см. «Как сделать матрицу для изделий из стеклопластика дешевле».
Делать новую матрицу или купить готовую
Если нужна собственная геометрия изделия, потребуется мастер-модель и новая оснастка.
Если подходящее изделие уже существует, можно сравнить стоимость изготовления новой оснастки с готовой матрицей. Этому посвящена статья «Купить готовую матрицу или изготовить новую: что выгоднее».
Сколько съёмов выдерживает матрица и как за ней ухаживать — в статье «Сколько служит матрица для изделий из стеклопластика и от чего зависит её ресурс». Из чего складывается цена индивидуального изготовления — в статье «Изготовление матрицы на заказ: из чего складывается цена».
В каталоге Академии собраны готовые матрицы и комплекты оснастки для производства лодок, байдарок, мебели и других изделий.